Errodamenduen industrian, eraztun-haustura ez da soilik errodamendu esferikoen kalitate-arazo bat, baita errodamendu mota guztien kalitate-arazoetako bat ere. Gainera, errodamenduen eraztun-hausturaren forma nagusia da. Arrazoia batez ere errodamenduaren lehengaiekin lotuta dago. Harreman horrek, geroagoko fasean funtzionamendu desegokiarekin batera, arazoak sortuko ditu, hala nola, ferrula-haustura ekipamenduaren funtzionamenduan zehar. Nola saihestu? Ikus dezagun elkarrekin:
1. Lehenik eta behin, zorrotz kontrolatu errodamendu esferikoak fabrikatzeko lehengaiak, batez ere prozesatzean, elementu hauskorrak, karburo likidoen bereizketa, sareak, gerrikoa eta lehengaietan dauden beste faktore batzuk ezabatu behar ditugu. Faktore hauek, hala nola, ezabatzen ez badira, tentsioaren kontzentrazioa eragingo dute, eraztunaren oinarrizko erresistentzia poliki-poliki higatuko dute, eta kasu larrietan errodamendu esferikoen eraztuna zuzenean hautsiko dute. Hemen, errodamendu esferikoen fabrikatzaileek gomendatzen dute guztiei altzairu egonkorra eta fidagarria erosten saiatzea, eta altzairuaren biltegiratzea aldizka egiaztatzea eta iturritik kontrolatzea, geroagoko erabilera hobeto bermatzeko.
2. Errodamendu esferikoen ekoizpen-prozesuan gehiegi erretzea, gehiegi berotzea eta barne-pitzadurak bezalako arazoak gertatzen badira, normalean forjaketa-prozesuan tenperaturaren kontrola ez delako nahikoa egonkorra izaten da, eta horrek ferrularen gogortasuna eta erresistentzia murrizten ditu. Beraz, horrelako gauzak saihesteko eta eragozteko, beharrezkoa da prozesatzeko tenperatura, berotze ziklikoa eta forjaketaren ondorengo beroa xahutzeko baldintzak zorrotz kontrolatzea. Kasu honetan, errodamendu esferikoen fabrikatzaileek gomendatzen dute spray bidezko hoztea erabiltzea beroa xahutzeko, batez ere errodamendu autolerrokatzaile handiagoetan. Errodamendu-eraztunek eragin nabariak dituzte. Kasu honetan, ahalik eta tenperatura 700 ℃-tik gora kontrolatzeari erreparatu behar zaio, eta ez da elementurik gorde behar inguruan.
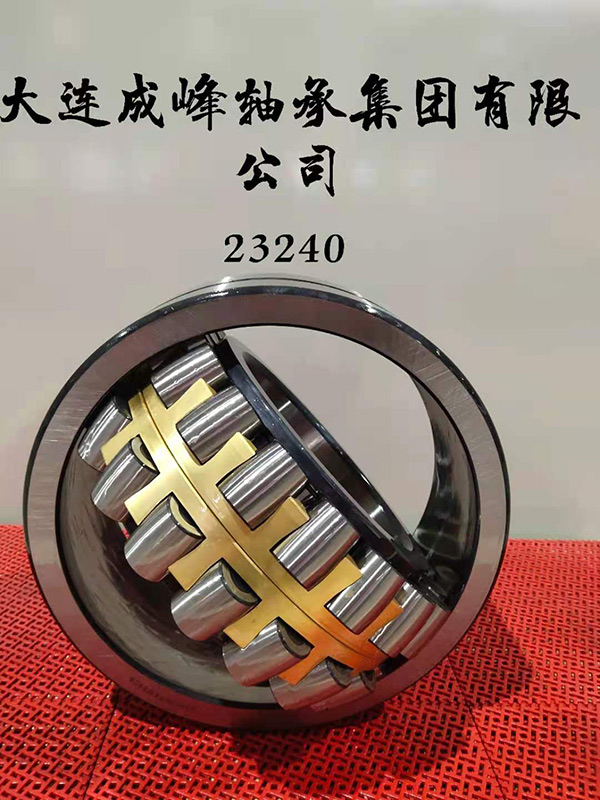
3. Oso garrantzitsua da tratamendu termikoa egitea prozesatzeko prozesuan zehar. Erreparatu proba-ekipoen fidagarritasunari. Aurrez egiaztatu behar da prozesatu aurretik. Proba zorrotzak egiten dira probetan zehar neurketa-datuen fidagarritasuna bermatzeko. Erregistro faltsuak eta ausazkotasuna, hau ere berunezko arrabol esferikoaren kalitatea bermatzeagatik da tratamendu termiko osoan zehar. Ikuskapenaz gain, hozte-prozesuko baldintzak are gehiago hobetu behar dira. Horrela, eraztun esferiko handiko errodamenduen akatsak konponduko dira. Hozte-olioaren osaera eta errendimendua aldez aurretik zehaztu behar dira, eta eskakizunen arabera erabili eta hozte azkarreko olioarekin ordezkatu behar da. Hozte-euskarria hobetu hozte-baldintzak hobetzeko.
4. Amaitutako errodamendu-eraztun esferikoetarako, ez da onartzen artezketa-erredurarik eta pitzadurarik, batez ere barneko eraztun-bihurkinaren gainazalean ez da onartzen erredurarik izatea, beraz, oro har, beharrezkoa da dekapaketaren ondoren. Ikuskapen zorrotza egin behar da, eta produktu akastunak hautatu behar dira. Konpondu ezin diren erredura larriak berehala kendu behar dira. Erretako ferulak ez dira ekipamenduan sartu behar.
5. Errodamendu esferikoak identifikatzeko arau zorrotzak ere badaude. Erositako altzairua biltegiratzean, GCr15 eta GCr15SiMn-en artean zorrotz bereizi behar da, bi material eta produktu desberdin baitira.
Informazioaren zati bat Internetetik dator, eta segurua, puntuala eta zehatza izaten saiatzen da. Helburua informazio gehiago transmititzea da, eta horrek ez du esan nahi haien ikuspuntuekin ados dagoenik edo haren benetakotasunaren erantzule denik. Webgune honetako berrargitaratutako informazioak copyrighta edo bestelako arazoak baditu, jarri harremanetan webgune honekin ezabatzeko.
Argitaratze data: 2022ko uztailak 25